
Пара як інструмент ефективності
Ефективність кондиціонування визначає комбінація трьох параметрів: температури, вологи та часу.
У гранулюванні є один показник, якому дуже легко довіритися, — температура після кондиціонера. Корм на вході має, скажімо, 20–25 °С, після подання пари — 75–80 °С. Потрібної температури досягнуто. Здавалося б, суміш підготовлена до пресування. Проте продуктивність преса все одно падає, енергоспоживання зростає й якість гранули «плаває». У такій ситуації проблему часто шукають у матриці, рецептурі або налаштуванні кондиціонера чи гранулятора. А варто подивитися на те, що відбувається кількома метрами раніше — з парою. Адже температура — це лише частина картини.
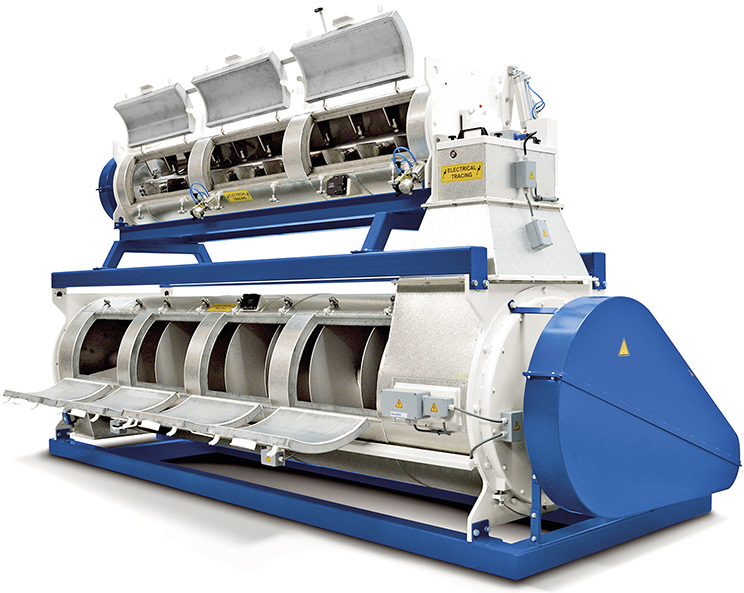
Ефективність кондиціонування визначає комбінація трьох параметрів: температури, вологи та часу. Якщо хоча б один із них випадає, суміш може нагрітися, але так і не бути належним чином підготовленою до гранулювання.
Саме тому два підприємства з однаковою температурою корму перед пресом можуть отримувати зовсім різну продуктивність, різне навантаження на двигун і різну якість гранули.
Температура — лише частина процесу
Завдання кондиціонування — не просто нагріти корм. Пара має передати суміші тепло й вологу та зробити це максимально рівномірно. Під дією температури і вологи змінюються фізичні властивості сировини: вона стає пластичнішою, відбуваються процеси, що сприяють зв’язуванню частинок, зокрема часткова желатинізація крохмалю.
У результаті продукт легше проходить крізь канали матриці, зменшується тертя й навантаження на прес, а гранула отримує кращі фізичні характеристики. Температурна обробка також може сприяти зниженню мікробіологічного навантаження — за умови, що необхідна температура досягається у всьому об’ємі продукту й утримується достатній час.
Ось тут і виникає головна проблема. Датчик може показати необхідні 80 °С, але він не скаже нам, наскільки рівномірно тепло й волога розподілилися по всій масі корму.
Якщо частина продукту отримала забагато вологи, а частина залишилася сухою, середня температура все одно може бути цілком правильною. Тобто можна мати «правильні цифри» на дисплеї — і неправильне кондиціонування в реальному процесі.
Біла хмара — не ознака хорошої пари
Коли ми говоримо «пара», більшість уявляє густу білу хмару. Для оператора це не зовсім правильний образ. Водяна пара у газовій фазі невидима. Те, що ми бачимо як білий шлейф, — це вже мікроскопічні краплини води, які утворилися під час конденсації.
У паровій системі кормового заводу принципово важливо, де саме відбувається ця конденсація. Якщо значна частина пари конденсується ще в трубопроводі, енергія витрачається не там, де вона потрібна. До кондиціонера надходить суміш пари й краплин води, що ускладнює рівномірну передачу тепла та вологи продукту.
Наша мета інша: максимально зберегти якість пари до моменту її контакту з кормом і використати її енергію вже безпосередньо у процесі кондиціонування. Це здається дрібницею, однак саме тут часто ховаються втрати продуктивності.
Від котла до преса
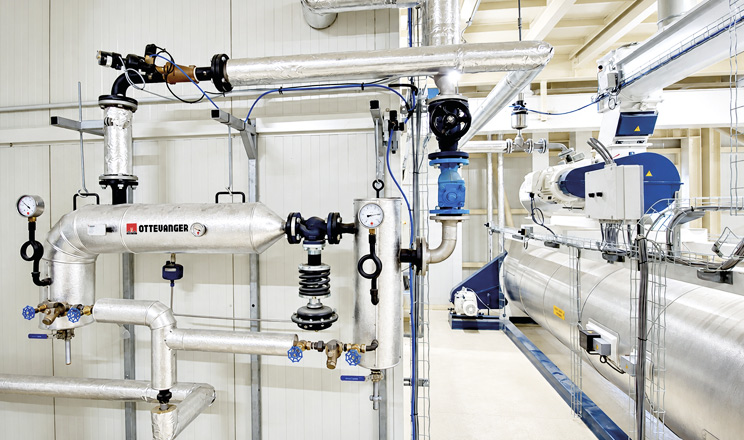
Якісна пара біля котла ще не означає якісну пару біля кондиціонера. На своєму шляху вона проходить десятки метрів трубопроводу, горизонтальні й вертикальні ділянки, повороти, клапани та редукційні вузли. Кожна така ділянка впливає на температуру, тиск і утворення конденсату.
Тому парову систему варто оцінювати як єдиний технологічний ланцюг — від котельні до точки введення пари в продукт.
Насамперед слід перевірити правильність діаметра трубопроводу та швидкість руху пари. Надмірно висока швидкість збільшує втрати тиску, ризик ерозії арматури й водяного удару. Надто низька швидкість у неправильно підібраному трубопроводі також не є перевагою: збільшуються тепловтрати й утворення конденсату.
Далі — теплоізоляція. Неізольована або пошкоджена ділянка паропроводу фактично працює як радіатор: тепло, яке мало б піти у корм, віддається у виробниче приміщення.
Окрема увага — відведенню конденсату. Точки дренажу потрібні на довгих горизонтальних ділянках, перед вертикальними підйомами, у кінцевих точках та інших місцях, де може накопичуватися вода.
Інакше з’являється ще одна небезпека — водяний удар, який уже є питанням не лише ефективності, а й безпеки обладнання та персоналу. Тому, коли гранулятор працює нестабільно, аналіз варто починати не з останнього метра технологічної лінії. Іноді причина знаходиться за десятки метрів від преса.
Парою теж потрібно керувати
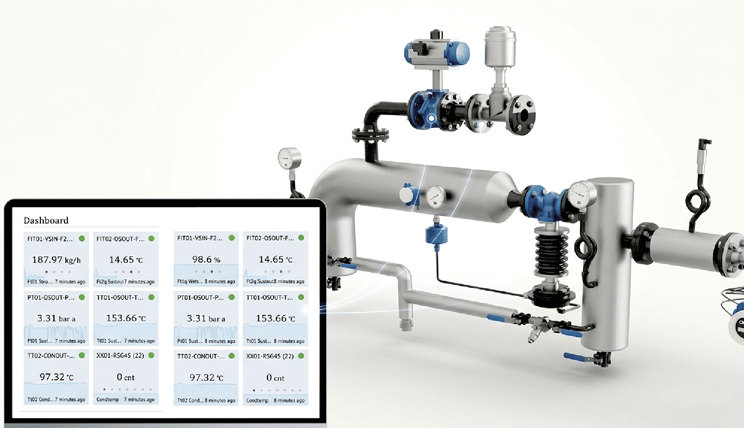
Наступний крок — перейти від простого подання пари до контрольованого процесу. Для цього Ottevanger застосовує Steam Dosing Unit та Smart Steam Dosing Unit для процесів гранулювання, експандування й екструзії.
Steam Dosing Unit готує суху перегріту пару перед її подачею до технологічного обладнання. Після редукування тиску й відведення вологи система створює умови для стабільнішої подачі пари до кондиціонера.
Smart Steam Dosing Unit додає до цього моніторинг процесу. Система збирає дані щодо ключових параметрів парової мережі, дозволяє бачити відхилення, порівнювати роботу ліній та швидше локалізувати причину нестабільності. І це важливо не тільки для сервісного інженера.
Для оператора такі дані дають можливість зрозуміти, чому одна й та сама рецептура сьогодні гранулюється легко, а завтра прес працює майже на межі потужності.
Адже потреба в кондиціонуванні не є однаковою для всіх рецептур. Уміст зернових, клітковини, жиру, початкова температура й вологість сировини змінюють поведінку продукту. Тому стабільна й контрольована подача пари набагато ефективніша за принцип «оператор трохи відкрив або прикрив клапан».
Найдорожча пара — та, яку не використали
Економіку парової системи часто оцінюють через вартість газу або тонни пари. Однак це лише одна частина витрат. Набагато дорожче обходиться пара, енергію якої завод уже оплатив, але не використав у продукті.
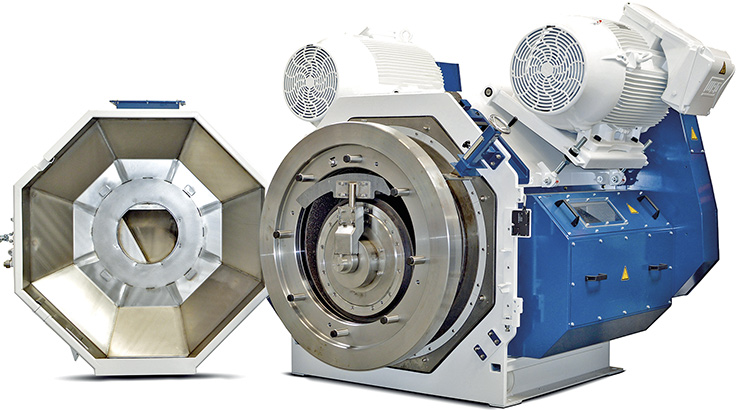
Коли кондиціонування працює правильно, суміш легше проходить через матрицю, зменшується навантаження на прес-гранулятор і стабілізується виробничий процес.
За даними Ottevanger, використання правильно підготовленої сухої пари залежно від умов роботи може сприяти зниженню енергоспоживання пресової лінії приблизно на 5–10%, а приріст продуктивності преса в окремих випадках може сягати близько 20%.
Однак економічний ефект не закінчується кіловат-годинами. До нього слід додати меншу кількість блокувань преса, стабільнішу якість гранули, потенційне зменшення зносу робочих органів, менше незапланованих зупинок і більше тонн готового корму за той самий виробничий час.
Тому на комбікормовому заводі варто ставити не питання: «Скільки ми витрачаємо на пару?». Набагато корисніше запитати: «Скільки нам коштує пара, яка не виконує своєї функції?»